

Představte si kuchyň dodávky na konci prašné příjezdové cesty: víko je dole, pult je čistý a n...
Domov / Zprávy / Novinky z oboru / Co dělat, když se na kovových lisovacích dílech objeví otřepy? Jak se jim vyhnout?
Kovové lisovací díly jsou široce používány v různých oblastech, jako jsou automobily, elektronika, elektrické spotřebiče a stroje. Ve skutečné výrobě však byly otřepy vždy hlavním cílem kontroly kvality. Otřepy ovlivňují nejen vzhled dílů, ale také způsobují potíže s montáží, ovlivňují funkčnost a dokonce představují bezpečnostní rizika.
1. Běžné příčiny otřepů kovové lisovací díly
(1) Nevhodná vůle matrice
Během lisování musí být zachována vědecká vůle mezi razníkem a matricí. Pokud je vůle příliš velká, způsobí to trhací lom materiálu, čímž se vytvoří velké otřepy; pokud je vůle příliš malá, snadno to povede k urychlenému opotřebení matrice, vylamování a také k vytváření otřepů.
(2) Silné opotřebení řezných hran
Po dlouhodobém používání se řezné hrany raznice postupně otupují a nemohou hladce řezat materiál, což snadno vede k trhání a otřepům. Zejména u tvrdých materiálů, jako je vysokopevnostní ocel a nerezová ocel, se opotřebení matrice pravděpodobněji zrychlí.
(3) Tvrdost materiálu přesahuje rozsah
Přílišná tvrdost materiálu nebo nestabilní kvalita materiálu může vést k nerovným řezným hranám a výraznému nárůstu otřepů.
(4) Nedostatečné mazání lisováním
Nedostatečné mazání zvyšuje tření, což způsobuje tažení materiálu při řezání a tím vytváření otřepů.
(5) Nedostatečná přesnost zařízení nebo nestabilní tlak
Nedostatečná rovnoběžnost a stabilita lisovacího lisu může také vést k nerovným řezným plochám a problémům s otřepy.
2. Řešení pro otřepy na kovových lisovacích dílech
(1) Procesy odstraňování otřepů
Mezi běžné metody patří:
Broušení: Válcové broušení, odstředivé broušení atd., vhodné pro malosériové zpracování.
Leštění: Vhodné pro výrobky s vysokými požadavky na vzhled.
Brusný papír/brusný kotouč: Vhodné pro místní zpracování nebo konečnou úpravu vzorků.
Laserové odstraňování otřepů: Vysoká účinnost, vhodné pro přesné díly.
Elektrolytické odstraňování otřepů: Používá se pro jemné odstraňování otřepů z nerezové oceli a obtížně obrobitelných kovů.
Tyto metody mohou účinně zlepšit kvalitu povrchu dílů a vyhladit hrany.
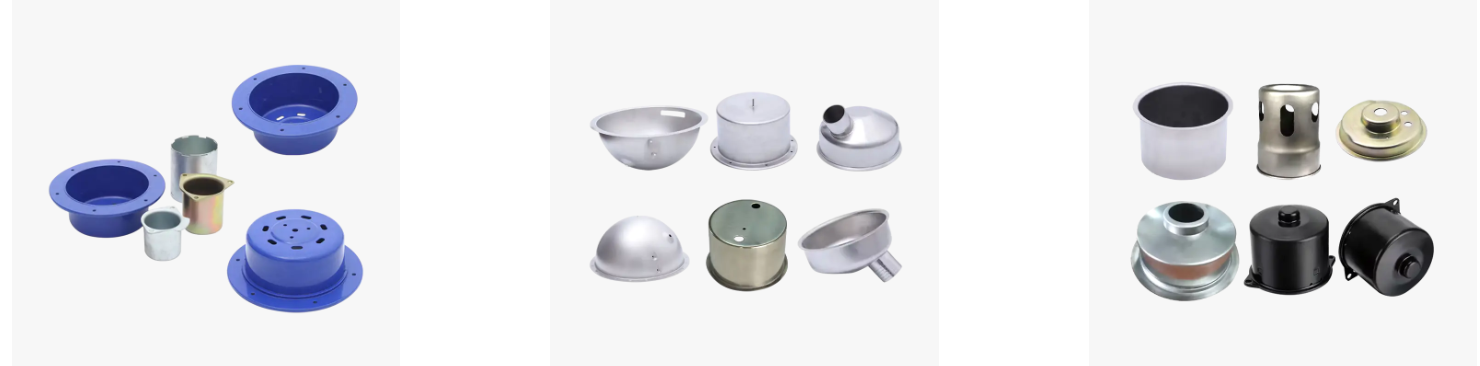
(2) Překalibrování nebo výměna ostří matrice
Pokud otřepy pocházejí z opotřebení matrice, měla by být hrana matrice včas překalibrována nebo vyměněna, aby byla zajištěna ostrost řezu.
(3) Nastavení vůle matrice
Nastavte vůli mezi razníkem a matricí na rozumný rozsah podle tloušťky materiálu. Například vůle je obecně asi 5 %–10 % tloušťky materiálu; různé materiály vyžadují vhodné úpravy.
(4) Zlepšit podmínky mazání
Přidání vhodného lisovacího oleje může snížit tření a snížit výskyt otřepů.
(5) Zkontrolujte výkon zařízení. Udržujte lis, abyste zajistili stabilní přesnost posuvu a tlak směrem dolů. Pokud zařízení stárne, zvažte generální opravu nebo modernizaci.
3. Jak se vyhnout otřepům u zdroje? Jaká jsou preventivní opatření?
(1) Navrhněte přiměřenou strukturu formy
Ve fázi návrhu formy je třeba vzít v úvahu následující:
Rozumný úhel břitu
Vhodná výška zavírání
Dobrá přesnost vedení
Ty mohou výrazně snížit pravděpodobnost otřepů.
(2) Vyberte vhodné materiály a dodavatele
Vysoce kvalitní materiály mohou snížit nerovnoměrné lomy, a tím snížit otřepy; zároveň zachovat konzistenci tvrdosti materiálu a šarže.
(3) Zaveďte přísný systém údržby forem
Pravidelné ostření řezné hrany, kontrola vůle a její udržování v čistotě jsou klíčovými kroky ke snížení otřepů.
(4) Používejte vysoce přesné lisovací zařízení
Moderní vysoce přesné lisy mají stabilní tlak směrem dolů a dobrou opakovatelnost, což může výrazně snížit otřepy.
(5) Posílení řízení parametrů procesu
Včetně: rychlosti děrování, děrovacího tlaku a přesnosti podávání. Čím stabilnější jsou parametry procesu, tím nižší je rychlost otřepů.
(6) Zajistěte dostatečné mazání a zvolte vhodný lisovací olej
Dobré mazání může zlepšit kvalitu řezání a snížit výšku otřepů.
Jaké jsou běžné závady a řešení kovových ohýbaných dílů?
Co jsou součásti pro ohýbání a kreslení kovů?
Ať už se chcete stát naším partnerem nebo potřebujete naše profesionální vedení či podporu při výběru produktů a řešení problémů, naši odborníci jsou vždy připraveni pomoci do 12 hodin po celém světě.
kontaktujte nás
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jednotka 2, budova 19, park Zhichuangzhizao, průmyslová zóna Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Čína
Představte si kuchyň dodávky na konci prašné příjezdové cesty: víko je dole, pult je čistý a n...
Dveře skříně na obytném voze začnou rachotit po několika tisících kilometrech. Západka brány p...
24palcový obytný televizor váží asi 3,5 kg a 32palcová obrazovka na otočném rameni může dosáhn...
