

Závěsové háky u obytných vozů selhávají častěji, než majitelé domů očekávají, a na vině je zří...
Domov / Zprávy / Novinky z oboru / Krimpovací koncovky: Typy, kvalita lisování a výroba lisovaných koncovek
V obchodě s kabeláží bylo nedávno vyřazeno dva tisíce zvlněných konektorů, které prošly vizuální kontrolou, ale neprošly šedesátisekundovým tahovým testem při 80 N. Číslo dílu bylo správné, vodič měl specifikovaný vodič 1,5 mm2 a stejný stolní lis tuto práci provozoval tři roky. Rozdíl byl způsoben posunem průměru válce drátu o 0,06 mm u jedné výrobní šarže, což stačilo k vytlačení stlačení pramenů mimo rozsah, kde se měď taví do pevného spoje.
O kvalitě krimpování rozhodují tři věci, které se musí shodovat: válec koncovky, drát a nástroje. Když se shodují, správně zalisovaná koncovka unese větší zatížení než samotný vodič a zůstane stabilní po celá desetiletí. Když tak neučiní, žádná péče operátora to nevynahradí. Níže uvedené oddíly vysvětlují, jak tento zápas provést záměrně, nikoli náhodně.
Krimpovací koncovka je lisovaný kovový kontakt se dvěma pracovními plochami. Váleček drátu je trubka, která přijímá odizolovaný vodič. Podpěra izolace, pokud existuje, je druhý pár výstupků, které drží izolaci spíše než měď.
Správné zalisování neznamená pouze upnutí drátu. Forma stlačuje hlaveň zhruba o 20 až 30 procent její původní výšky, čímž nutí jednotlivé prameny a stěnu hlavně, aby splývaly do sebe a vytvořily studený svar. Výsledkem je plynotěsný spoj bez cesty kyslíku k mědi, což je důvod, proč dobré zvlnění odolává korozi i ve vlhkých motorových prostorech a venkovních ovládacích skříních.
Normy jako UL 486A a IEC 60352-2 popisují spoj spíše výkonem než geometrií. Nezáleží jim na tom, jak byl terminál tvarován, pouze na tom, že hotové spojení přežije mechanický tah, pokles napětí, tepelné cykly a korozi. To je přesně důvod, proč na rozměrech válce, teplotě materiálu a tloušťce pokovení záleží více než na vzhledu hotové koncovky.
Většina projektů potřebuje pouze dvě nebo tři rodiny níže. Třetí sloupec uvádí body, které způsobují většinu návratnosti výroby a selhání v terénu.
| Typ terminálu | Typické zapojení | Co zkontrolovat před nákupem |
|---|---|---|
| Prstencový terminál | Svorníky, uzemnění, baterie a zemnící kabely | Průměr čepu, tloušťka pera, délka hlavně proti vyměňovanému oku |
| Vidlicový nebo rýčový terminál | Našroubujte koncovky v místech, kde je úplné odstranění obtížné | Vzdálenost mezi vidlicí a velikostí šroubu a zda vidlice nemůže sklouznout při vibracích |
| Pin terminál | Ferrule a zásuvné svorkovnice | Průměr a délka čepu proti vstupu do bloku plus síla vložení |
| Spoj na tupo | Spojení dvou drátů v řadě uvnitř postroje | Délka hlavně na obou stranách, barevné označení izolace proti řadě drátů |
| Rychlé odpojení | Kontakty nožů v nízkoproudých a provozuschopných obvodech | Šířka a tloušťka čepele, přídržná síla a úroveň vibrací v montážním bodě |
| Vlajkový terminál | Pravoúhlé spoje v těsných pouzdrech | Vůle ohybu po zalisování a volný prostor ke stěně pouzdra |
| Trubkové oko a objímka | Bateriové kabely, vysokoproudé a jemné lankové kabely | Tloušťka stěny, tažený nebo válcovaný válec a pokovení vhodné do prostředí |
Praktické pravidlo je jednoduché. Nejprve vyberte styl připojení podle toho, jak často se musí spoj otevírat, poté vyberte styl hlavně podle třídy drátu a proudu. Nákup pouze podle vzhledu nebo podle ceny obvykle přesune problém na krimpovací stanici.
Samotná velikost vodiče nestačí. Dva 1,5 mm2 dráty mohou být vyrobeny ze sedmi pramenů po 0,52 mm nebo ze třiceti pramenů po 0,25 mm a jemnější třída potřebuje jiný válec a zápustku. V použitelném datovém listu je uveden rozsah vodičů v mm2 nebo AWG spolu s rozsahem průměru izolace. Pokud je odizolovaný vodič před krimpováním volně uložen ve válci nebo jej nelze vložit bez roztažení pramenů, je válec pro tento drát nesprávný.
Izolované terminály vyměňují proudovou kapacitu a teplotní jmenovitou pro rychlost a bezpečnost při dotyku. Vinylové rukávy jsou obvykle dimenzovány na asi 75 stupňů Celsia, nylonové na 105 stupňů Celsia a tepelně smrštitelné verze ještě vyšší. V blízkosti výfuku, brzdového potrubí nebo držáků motoru se materiál objímky často degraduje dříve, než dojde ke kovovému spoji, takže hodnocení objímky by se mělo chápat jako skutečný procesní limit spíše než marketingové číslo.
Vibrace, solná mlha a tepelné cyklování mění odpověď. Kruhová koncovka na správně dimenzovaném čepu s pojistnou podložkou přežije vibrace, které by unavily rýčovou koncovku. Rychlospojka existuje právě proto, že se dá roztáhnout, takže nepatří nikam, kde se spoj nesmí nikdy pohnout.
Elektrolytická měď je výchozí pro vodivost, mosaz je tužší a levnější a fosforový bronz se objevuje tam, kde musí být zachována síla pružiny. Pocínování pokrývá většinu požadavků na korozi a pájitelnost, zatímco stříbro je vyhrazeno pro velmi nízký přechodový odpor nebo zvýšenou teplotu. Tyto kompromisy jsou spíše technické než komerční a jejich zdůvodnění je uvedeno v této příručce jak vybrat vhodné materiály pro kovové lisovací díly .
Nejspolehlivější kontrolou na úrovni dílny je stále měření výšky zalisování pomocí mikrometru přes válec drátu v porovnání s hodnotou na datovém listu nástrojů. Vizuální kontroly jsou až na druhém místě, ale zachytí chyby, které samotné měření může přehlédnout.
Když linka začne selhávat při tahových testech, příčinou je téměř vždy jedna ze čtyř věcí: nesprávné uložení lisovacího nástroje pro hlaveň, délka odizolování, která zanechává měď v izolačním zalisování, smíšené šarže svorek z různých výrobních sérií nebo nástroje, které překročily interval údržby.
Svorky jsou vyráběny progresivním lisováním, nikoli odléváním nebo obráběním. Svitek měděného nebo mosazného pásku, obvykle o tloušťce 0,3 až 1,0 mm a často předem pokovený, prochází matricí, která postupně vysekává, proráží, formuje hlaveň, tvoří jazýček a uvolňuje část. Váleček je válcován do válce kolem trnu, takže jeho kulatost, vnitřní průměr a tloušťka stěny přímo závisí na stavu formy a konzistenci pásu.
To je místo, kde se hromadění tolerance stává drahé. Prohnutí pásu, variace tloušťky, opotřebení formy a tloušťka pokovení, to vše posouvá konečný průměr válce. Dodavatel, který kontroluje pouze vnější obrys, může stále dodávat koncovky, které selžou v krimpovací stanici, protože kritické rozměry leží uvnitř hlavně a kolem jazýčku spíše než na vnějším okraji. Práce tohoto druhu vyžaduje měření procesu, nejen výstupní kontrolu.
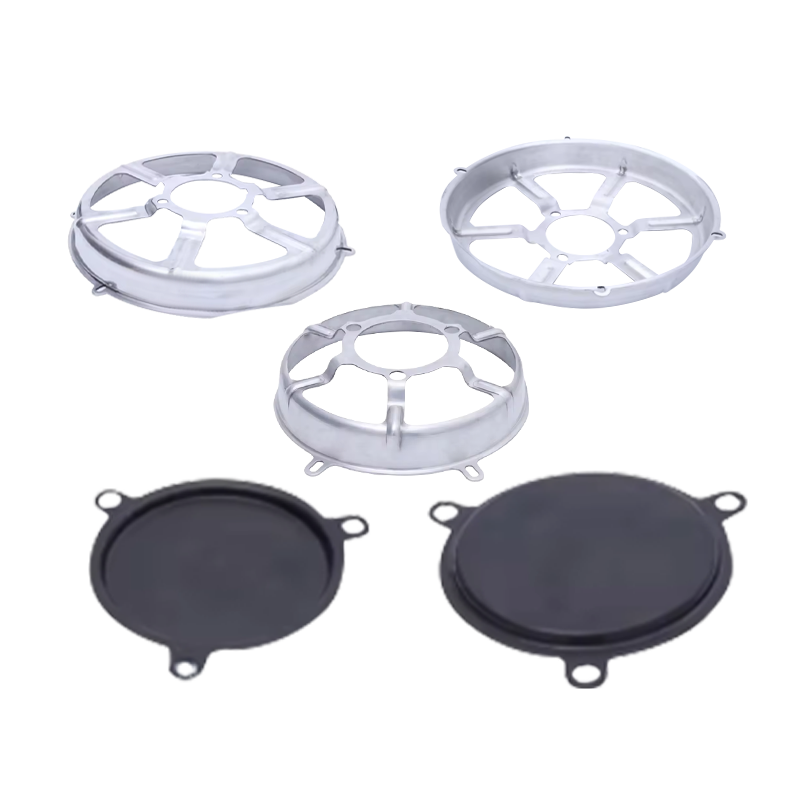
 Vysoce přesné zakázkové součásti pro lisování kovů pro aplikace OEM Zakázkové lisování kovů pro komponenty s blízkou tolerancí, včetně dílů koncového typu, s průběžným měřením pro kontrolu kritických vnitřních rozměrů. Zobrazit produkt →
Stejnou pozornost si zaslouží formovací kroky. Praporkové svorky, které jsou ohnuty o devadesát stupňů po zalisování, očka s tvarovanými jazýčky a pružinové kontakty, které musí držet sílu po celá léta, to vše závisí na poloměrech ohybu a kontrole zpětného odpružení, protože tvarovaný prvek, který se uvolní o několik desetin milimetru, mění spojovací sílu hotového spojení.
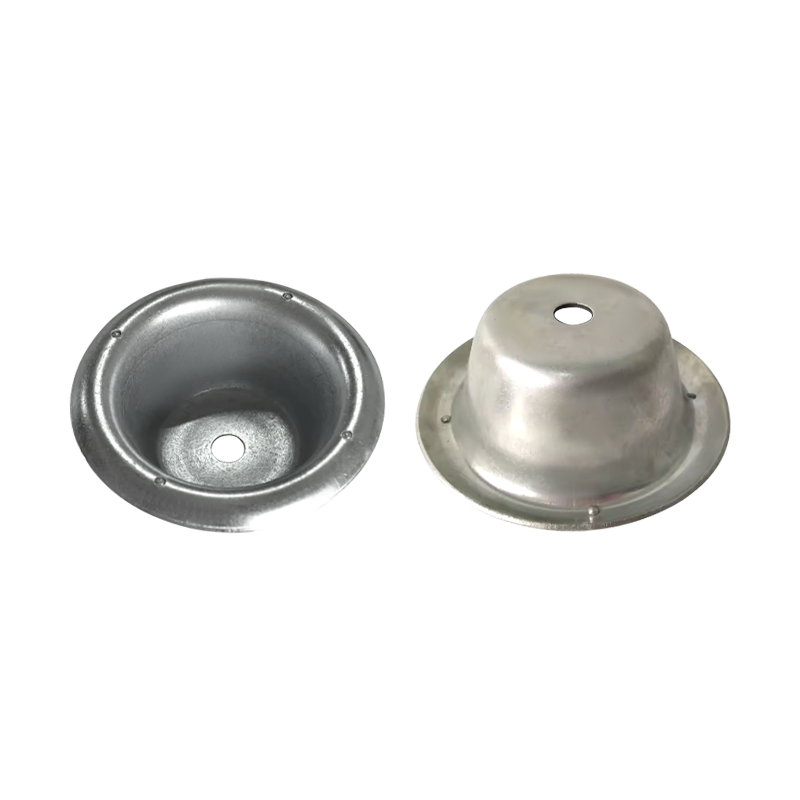
Ne každý terminál začíná jako plochý pásek. Uzavřená sudová očka, trubkové objímky a konce bateriových kabelů často začínají jako tažená skořepina, kde se plochý polotovar vytvaruje do misky a poté se v několika průchodech redukuje, dokud stěna nedosáhne požadované tloušťky. Kresba dává bezešvou hlaveň bez švu, která se otevírá pod vysokým proudem, ale také to znamená, že tloušťka stěny se mezi základnou a ráfkem mírně liší a tato změna přímo ovlivňuje, jak se hlaveň během krimpování deformuje.
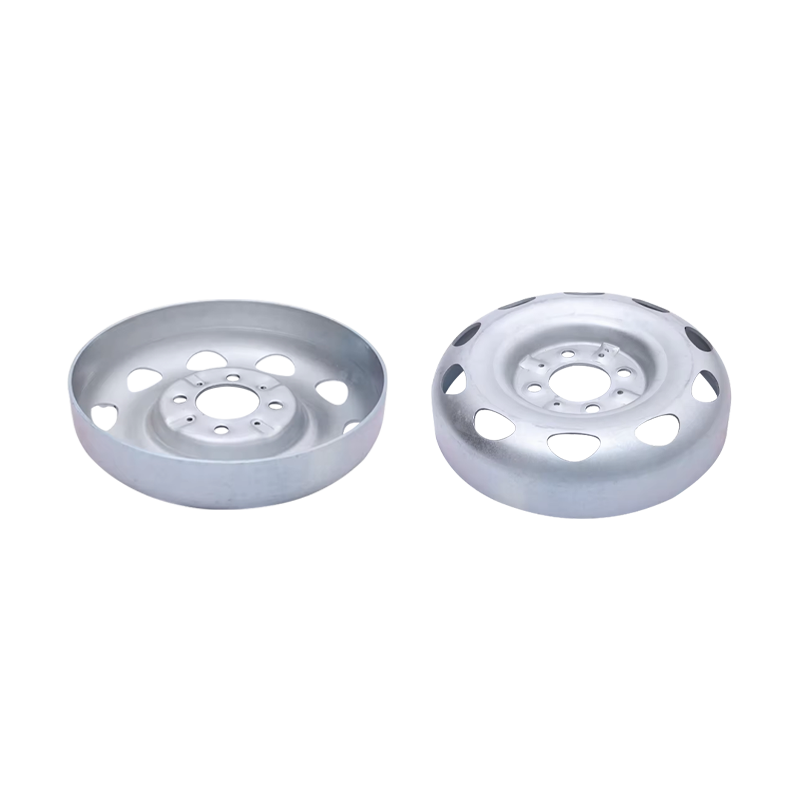
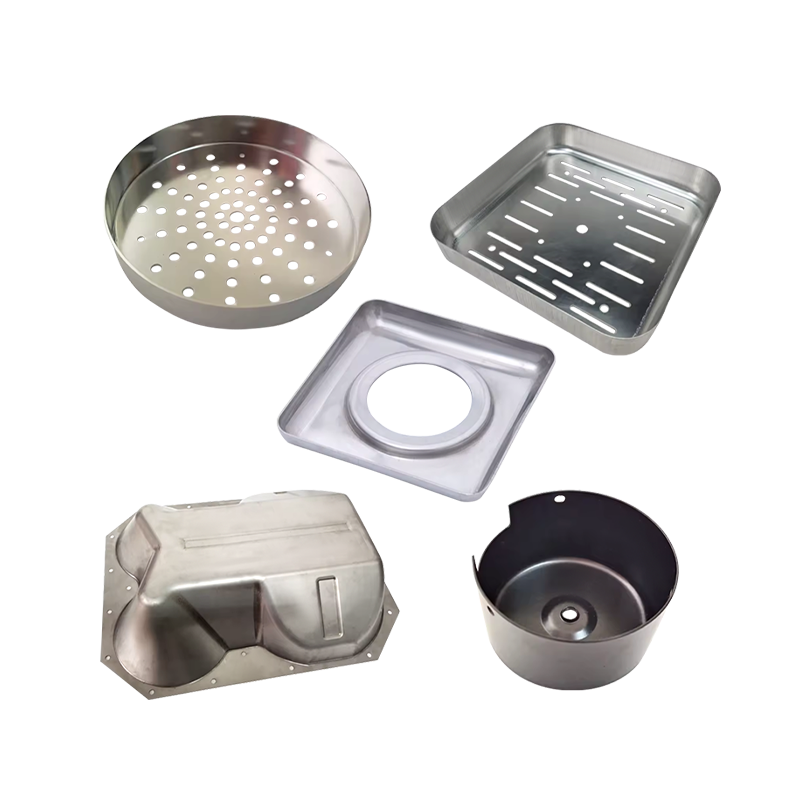
 Vlastní hlubokotažené plechové díly z nerezové oceli Hluboce tažené a lisované součásti pro bezešvé sudy, kde tloušťka stěny a soustřednost ovlivňují krimpování a spolehlivost konečného spojení. Zobrazit produkt →
U taženého barelu by specifikace výkresu měla uvádět tloušťku stěny v krimpovací zóně spíše než průměr plus soustřednost vůči otvoru. Dvě frézy dokážou obě 1,0 mm stěny a přesto dodávají díly, které se krimpují odlišně, protože jedna drží 1,0 mm na základně a 0,9 mm na ráfku, zatímco druhá dělá opak.
Zakázková práce se stává nezbytnou, když standardní katalog přestane odpovídat realitě: neobvyklý vzor kolíků, hlaveň dimenzovaná pro třídu drátu, kterou nikdo nemá na skladě ve skladovém terminálu, pokovení potřebné pro specifickou chemickou expozici nebo tvarované poutko, které musí pasovat do stávajícího pouzdra. Kompletní dotaz by měl obsahovat následující.
Nástroje jsou částí citátu, která si zaslouží bližší přečtení. Dodavatel, který provozuje vlastní lisovnu, může upravit průměr hlavně po prvním krimpovacím testu, zatímco obchodní společnost může stížnost předat pouze proti proudu, což obvykle znamená, že oprava dorazí o jednu zásilku příliš pozdě. Tento rozdíl v době odezvy je hlavním důvodem, proč kupující hledají zakázková továrna na lisování kovů a hluboké tažení spíše než prodejce pro tento typ kontaktu.
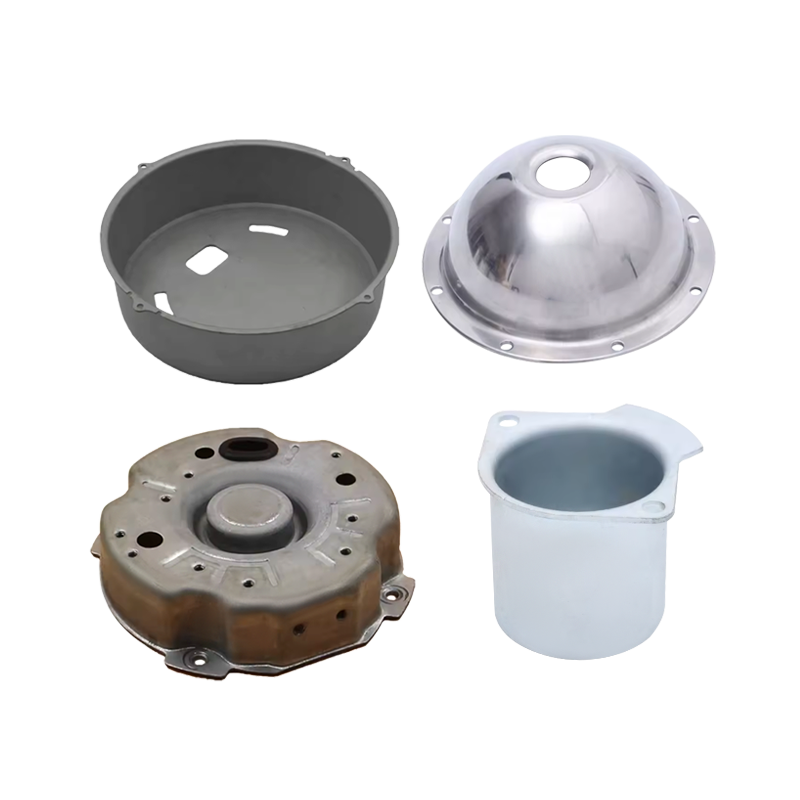
 Služby ohýbání a hlubokého tažení na zakázku OEM lisování, ohýbání a hluboké tažení pro krimpovací kontakty s vlastními nástroji, které umožňují rychlé korekce rozměrů po zkušebních jízdách. Zobrazit produkt →
Ne. Správně dimenzovaný a správně zalisovaný spoj nepotřebuje žádné pájení. Pájka zpevňuje oblast pramene, kde drát opouští hlaveň, a tato vyztužená část je místem, kde začínají únavové trhliny při vibračních aplikacích. Pájení patří ke konektorům pájecích misek a několika velmi malým velikostem drátů, ne ke správnému zalisování.
Změřte výšku zalisování na válci drátu, ujistěte se, že sedí v toleranci nástroje, poté zkontrolujte hrdlo zvonu, podpěru izolace a případné odříznuté prameny. Dokončete tahovou zkouškou při hodnotě uvedené v datovém listu terminálu. Všechny tři kontroly společně, ani jeden z nich sám.
Ne. Matrice jsou přizpůsobeny velikosti hlavně, stylu hlavně a rozsahu drátu. Ráčnový nástroj může pokrýt řadu izolovaných koncovek, ale jeho použití na jiné řadě válců vytváří spoje, které vypadají uzavřeně a přesto selhávají při testování.
Většina problémů s krimpováním jsou problémy se specifikacemi, které se objeví později jako problémy s výrobou. Opravte třídu drátu, válec, pokovení a nástroje jako jedno rozhodnutí a poté spoj ověřte měřením, nikoli vzhledem. Tento přístup stojí několik hodin ve fázi kreslení a šetří celé výrobní dávky na krimpovací stanici.
Háčky na závěsy pro obytné vozy: kovové možnosti, instalace a zakázková výroba
Kompletní průvodce instalační sadou dřezu Campervan: Díly, montáž a netěsnosti
Ať už se chcete stát naším partnerem nebo potřebujete naše profesionální vedení či podporu při výběru produktů a řešení problémů, naši odborníci jsou vždy připraveni pomoci do 12 hodin po celém světě.
kontaktujte nás
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jednotka 2, budova 19, park Zhichuangzhizao, průmyslová zóna Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Čína
Závěsové háky u obytných vozů selhávají častěji, než majitelé domů očekávají, a na vině je zří...
V obchodě s kabeláží bylo nedávno vyřazeno dva tisíce zvlněných konektorů, které prošly vizuál...
Otevřete instalační sadu dřezu pro obytný vůz a uvidíte nerezovou mísu, kohoutek, čerpadlo, pr...
